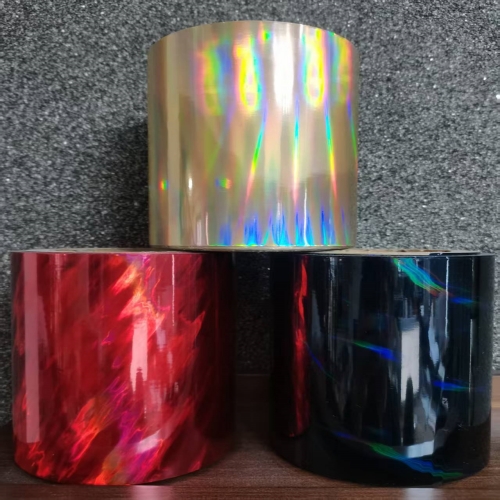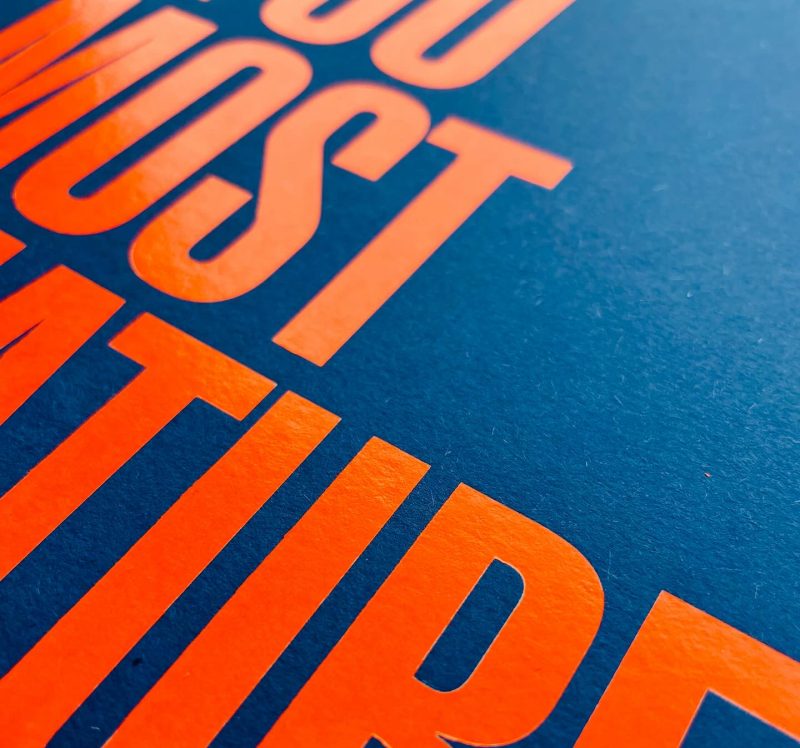


Холодная фольга для трафаретной печати – заводы производители
2026-07-30 21:04:41
- Холодная фольга для трафаретной печати: критерии выбора заводов-производителей
- Технические характеристики и стандарты качества у заводов-производителей
- Процесс производства и контроль качества на заводе
- Логистика, сроки поставки и условия сотрудничества
- Типичные ошибки при выборе поставщика и как их избежать
- Применение холодной фольги в различных отраслях промышленности
- Как начать сотрудничество с надежным заводом: пошаговый план
- Часто задаваемые вопросы
- Заключение
Холодная фольга для трафаретной печати: критерии выбора заводов-производителей
Выбор надежного поставщика холодной фольги для трафаретной печати определяет не только себестоимость тиража, но и репутацию типографии в глазах заказчика. В нашей практике мы неоднократно сталкивались с ситуацией, когда экономия 5% на стоимости рулона приводила к потере 30% материала из-за брака при ламинации и отслоениям на этапе финишной отделки. Рынок перенасыщен предложениями, где под видом заводской продукции продаются перепакованные материалы сомнительного происхождения без сертификатов соответствия EAC или ISO. Эта статья написана инженерами-технологами, которые ежедневно решают проблемы адгезии металлизированных слоев на различных субстратах. Мы разберем технические нюансы производства, параметры качества и дадим конкретные рекомендации по выбору завода-изготовителя, чтобы вы могли избежать типичных ошибок закупки.
Основная проблема большинства закупок заключается в отсутствии четких технических требований в спецификации. Менеджеры по закупкам часто ориентируются только на цену за квадратный метр, игнорируя такие критические параметры, как толщина клеевого слоя, тип носителя (ПЭТ) и совместимость с используемыми УФ-лаками. Заводы-производители холодной фольги для трафаретной печати работают по разным стандартам: европейские Gigahertz, Kurz или Nakagawa задают высокую планку качества, в то время как многие азиатские фабрики предлагают продукцию с вариативными характеристиками от партии к партии. Понимание этих различий позволяет строить долгосрочную стратегию снабжения, минимизируя риски простоев оборудования.
Технические характеристики и стандарты качества у заводов-производителей
При оценке потенциального партнера первым делом необходимо запросить технический паспорт (TDS) на конкретную серию фольги. Ключевым параметром является толщина металлического слоя, которая обычно варьируется от 0,012 до 0,025 мкм для холодного тиснения. Слишком тонкий слой может давать «проплешины» при высокой скорости печати, особенно на шероховатых бумагах, тогда как избыточная толщина ведет к перерасходу дорогого сырья и проблемам с утилизацией отходов. Заводы-производители холодной фольги для трафаретной печати высшего эшелона строго контролируют этот параметр с точностью до нанометров, используя системы онлайн-мониторинга в процессе вакуумного напыления.
Второй критический аспект — качество полимерной основы (носителя). Стандартная толщина ПЭТ-пленки составляет 12 мкм (19 gauge), однако некоторые бюджетные производители используют пленку 10 мкм или даже 9 мкм для снижения цены. Это создает серьезные риски при работе на высокоскоростных машинах: тонкая основа склонна к разрывам и деформации под натяжением, что приводит к остановке печатной секции. В одном из наших проектов использование фольги на тонком носителе привело к трем аварийным остановкам ротационной машины за смену, что в итоге удорожило тираж на 15% из-за простоя и потери материала.
Клеевой состав (адгезив) является сердцем технологии холодного тиснения. Он должен обладать специфической вязкостью и скоростью полимеризации под воздействием УФ-излучения определенной длины волны. Дешевые аналоги часто требуют более высокой энергии экспонирования, что может привести к недопечатке основного изображения или, наоборот, к переэкспонированию и хрупкости лакового слоя. Надежные заводы предоставляют данные о рекомендуемой энергии УФ-лампы (обычно в диапазоне 120–250 мДж/см²) и совместимости с основными брендами красок и лаков (Sun Chemical, Flint, Huber+Suhr).
Сертификация продукции играет решающую роль при выходе на международные рынки или работе с крупными федеральными заказчиками. Для рынка России и ЕАЭС обязательным требованием является наличие декларации соответствия ТР ТС и маркировки EAC. Европейские производители дополнительно предоставляют сертификаты ISO 9001 (менеджмент качества) и ISO 14001 (экологический менеджмент). Отсутствие этих документов у поставщика — красный флаг, сигнализирующий о возможном кустарном производстве или отсутствии входного контроля сырья. При запросе коммерческого предложения всегда требуйте копии действующих сертификатов, проверяя даты их окончания.
Стабильность ширины рулона и качество намотки также относятся к зоне ответственности завода. Неравномерная намотка («звездочка» на торце рулона) вызывает вибрацию при разматывании, что негативно сказывается на регистрации фольги относительно изображения. Допуск по ширине не должен превышать ±0,5 мм. Если вы заказываете фольгу под конкретную ширину печатной формы (например, 340 мм или 520 мм), убедитесь, что производитель использует прецизионное оборудование для продольной резки, а не кустарные гильотинные ножницы, которые оставляют заусенцы на краях.
Сравнительная таблица параметров продукции разных сегментов рынка
| Параметр | Премиум-сегмент (Европа/Япония) | Средний сегмент (Китай/Индия – топ заводы) | Бюджетный сегмент (No-name) |
|---|---|---|---|
| Толщина металла | Строго 0,018-0,020 мкм, стабильно | 0,015-0,022 мкм, возможен разброс в партии | Заявлено 0,018, фактически 0,012-0,014 мкм |
| Носитель (ПЭТ) | 12 мкм, термостабильный, антистатик | 10-12 мкм, стандартный | 9-10 мкм, высокий риск разрыва |
| Адгезия | Высокая на мелованных и немелованных бумагах, картоне | Хорошая на меловке, проблемы на пористых поверхностях | Только на гладких мелованных бумагах |
| Ширина рулона | Допуск ±0,2 мм, идеальная намотка | Допуск ±0,5 мм, возможны дефекты края | Допуск ±1,0 мм, частые обрывы |
| Сертификация | ISO 9001, ISO 14001, FSC, EAC/CE | ISO 9001, иногда EAC | Отсутствует или формальная |
| Минимальная партия (MOQ) | От 1 паллеты (смешанные позиции) | От 50-100 кг или 1 полный рулон | Часто от 1 рулона, но высокая цена за единицу |
Анализ этой таблицы показывает, что для коротких тиражей на простых бумагах переплата за премиум-сегмент может быть неоправданной. Однако для упаковки продуктов питания, косметики или фармацевтики, где требуется абсолютная надежность и миграционная безопасность, компромиссы недопустимы. Заводы-производители холодной фольги для трафаретной печати из среднего сегмента в последние годы значительно подтянули качество, предлагая оптимальное соотношение цены и производительности для 80% задач полиграфического рынка.
Процесс производства и контроль качества на заводе
Понимание технологии производства помогает отличить реальный завод от перекупщика. Полный цикл изготовления холодной фольги включает несколько этапов: подготовку основы, нанесение разделительного слоя, вакуумное напыление алюминия, нанесение грунтовочного и клеевого слоев, а также финальную сушку и намотку. Ключевым этапом является металлизация в вакуумной камере. Здесь испаряется алюминиевая проволока, и пары осаждаются на движущуюся пленку. Качество этого процесса зависит от чистоты вакуума и скорости движения полотна.
На современных линиях скорость нанесения может достигать 600-800 метров в минуту. Заводы, использующие устаревшее оборудование со скоростью 200-300 м/мин, часто имеют более высокую себестоимость и риск загрязнения поверхности частицами масла от механических узлов. При аудите поставщика (или запросе видео с производства) обратите внимание на чистоту цеха. Наличие систем очистки воздуха класса ISO 5-7 в зоне намотки обязательно, так как любая пылинка под слоем металла станет видимым дефектом на оттиске.
Контроль качества осуществляется в две стадии: онлайн-контроль во время производства и лабораторный тест готовой продукции. Онлайн-системы используют камеры машинного зрения для выявления отверстий («pinholes»), полос и загрязнений. Лабораторные тесты включают проверку адгезии методом скотч-теста (отрыв клея вместе с металлом или отдельно), проверку блеска (gloss units) и устойчивости к истиранию. Серьезные заводы хранят образцы от каждой произведенной партии в течение 3-5 лет для возможности ретроспективного анализа в случае рекламаций.
Особое внимание уделяется рецептуре клея. Холодный клей должен оставаться липким после УФ-отверждения ровно настолько, чтобы удержать металл, но не пачкать оборудование при последующей обработке (биговке, высечке). Мы сталкивались с партией фольги, где клей был слишком «агрессивным»: он намертво приклеивал фольгу к резиновым валам ламинатора, требуя остановки линии каждые 200 метров для чистки. Производитель объяснил это нарушением температурного режима при синтезе акрилатов. Этот инцидент подчеркивает важность работы с заводами, имеющими собственный R&D отдел, способным оперативно корректировать рецептуры.
Экологический аспект производства становится все более значимым. Передовые заводы переходят на водорастворимые клеи и основы, подлежащие вторичной переработке вместе с бумажной упаковкой. Традиционные фольги с многослойной структурой часто затрудняют рециклинг бумаги. Если ваш клиент декларирует устойчивость (sustainability), выбирайте поставщиков, предлагающих фольгу на моно-материалах или с ультратонкими слоями, сертифицированную по стандартам перерабатываемости. Именно такой подход реализует компания ООО «Калефу Вэньчжоу Упаковочные Материалы» — передовое предприятие, объединяющее производственные мощности в Китае с экспертизой российского и европейского рынков. Являясь эксклюзивным представителем высокотехнологичного завода, компания обеспечивает синхронизацию стандартов качества между Азией и Европой. Их ключевая миссия — удовлетворение спроса на экологичную и функционально насыщенную фольгу через непрерывные инновации. Продуктовая линейка включает не только классические решения, но и уникальные разработки: флуоресцентную цифровую холодную фольгу, материалы, светящиеся в темноте, и 8-микронные фольги на водной основе. Три современные производственные базы компании оснащены системами автоматизированного контроля, гарантирующими стабильность параметров от партии к партии, что делает их надежным партнером для типографий, стремящихся к технологическому превосходству.
Логистика, сроки поставки и условия сотрудничества
При импорте холодной фольги логистическая цепочка напрямую влияет на конечную цену и сроки. Прямые контракты с заводами в Китае или Индии предполагают срок производства 15-25 дней плюс время доставки морем (30-45 дней до портов РФ) или ж/д транспортом (14-20 дней). Для оперативных заказов многие типографии работают через локальных дистрибьюторов, которые держат складской запас популярных марок. Однако работа напрямую с заводом дает преимущество в кастомизации: можно заказать фольгу нестандартной ширины, с уникальным оттенком золота или серебра, либо с измененными свойствами клея под специфические задачи. Глобальная координация производства и дистрибуции, которую выстраивает ООО «Калефу Вэньчжоу Упаковочные Материалы», позволяет клиентам получать доступ к инновационным продуктам с соблюдением точных сроков поставки, минуя риски работы с ненадежными посредниками.
Минимальный объем заказа (MOQ) у заводов варьируется. Крупные игроки готовы отгрузить от 300-500 кг (примерно 1-2 паллеты), что позволяет протестировать материал без замораживания больших оборотных средств. Мелкие фабрики могут требовать заказ от 1 тонны на одну позицию, чтобы оправдать переналадку линии. Важно обсудить условия оплаты: стандартная практика — 30% предоплаты и 70% против копий отгрузочных документов. Для постоянных клиентов возможно открытие кредитной линии или работа по аккредитиву.
Упаковка играет критическую роль в сохранности товара. Фольга чувствительна к влаге и механическим повреждениям. Каждый рулон должен быть упакован в термоусадочную пленку с силикагелем внутри, затем помещен в индивидуальную коробку, и все это — на европаллете с угловыми защитниками и стретч-пленкой. Повреждение торца рулона при транспортировке делает крайние 5-10 метров непригодными для использования, а при сильном ударе может деформироваться весь рулон, сделав его невозможным для установки в машину. Требуйте от поставщика фотоотчет упаковки перед отгрузкой.
Таможенное оформление требует правильного подбора кода ТН ВЭД. Обычно холодная фольга классифицируется в группе 32 (краски и лаки) или 39 (пластмассы), в зависимости от того, что считается основным свойством — клеевой слой или основа. Ошибка в классификации может привести к задержкам на таможне и штрафам. Опытные заводы-экспортеры имеют собственные брокерские службы или партнеров, которые помогают подготовить идеальный пакет документов для беспрепятственного ввоза в страну назначения.
Типичные ошибки при выборе поставщика и как их избежать
Первая и самая распространенная ошибка — выбор поставщика исключительно по цене в прайс-листе. Низкая цена часто достигается за счет уменьшения толщины алюминиевого слоя или использования вторичного ПЭТ. Визуально такая фольга может выглядеть нормально, но в процессе печати она покажет низкую укрывистость (требуется двойное прохождение) или плохую адгезию. Расчет экономической эффективности должен базироваться на выходе годной продукции (yield), а не на цене за килограмм. Дешевая фольга с браком 10% всегда дороже качественной фольги с браком 1%.
Вторая ошибка — игнорирование тестовых прогонов. Никогда не запускайте большой тираж на новой фольге без предварительного теста на вашей машине. Условия в разных цехах отличаются: температура, влажность, мощность УФ-ламп, скорость машины, тип бумаги. То, что идеально работало у другого клиента, может дать сбой у вас. Запросите у завода образцы (sample rolls) длиной 50-100 метров для полноценного теста. Проведите тест на адгезию, проверьте блеск после ламинации и устойчивость к царапинам.
Третья ошибка — отсутствие обратной связи с технологом завода. Многие закупщики общаются только с менеджерами по продажам, которые не обладают глубокими техническими знаниями. При возникновении проблем (например, фольга не переводится на темных участках) необходимо выйти на инженера производителя. Часто решение лежит в плоскости корректировки давления вала или смены типа праймера. Заводы, ориентированные на сервис, имеют горячие линии технической поддержки, где специалисты говорят на вашем языке и понимают специфику полиграфии. Комплексный сервис, включающий техническое консультирование и подбор оптимальной фольги под конкретный тип поверхности, является одним из ключевых преимуществ таких партнеров, как ООО «Калефу Вэньчжоу Упаковочные Материалы», которые предлагают персонализированные решения от адаптации состава покрытия до разработки уникальных защитных элементов.
Четвертая ошибка — хранение фольги в ненадлежащих условиях. Даже самый качественный материал испортится, если хранить его в сыром складе или рядом с отопительными приборами. Оптимальные условия хранения: температура 15-25°C, влажность 40-60%, вертикальное положение рулонов (чтобы избежать деформации торцов). Перед использованием рулон должен пройти акклиматизацию в цеху в течение 24 часов. Эти требования должны быть четко прописаны в инструкции поставщика, и их соблюдение — зона ответственности покупателя.
Применение холодной фольги в различных отраслях промышленности
Холодное тиснение находит применение далеко за пределами этикеточной отрасли. В производстве гибкой упаковки для пищевых продуктов (снеки, кофе, шоколад) холодная фольга позволяет создавать эффектный дизайн на скоростных флексомашинах без необходимости остановки для горячего тиснения. Здесь важна высокая скорость отверждения клея и устойчивость к агрессивным средам (жиры, кислоты). Заводы разрабатывают специальные серии фольги с усиленным барьером для таких применений.
В издательском деле и производстве подарочной продукции холодная фольга используется для украшения обложек книг, коробок и открыток. Возможность тиснения по всей площади листа (full surface) открывает дизайнерам новые горизонты, недоступные для горячего тиснения из-за ограничений по площади клише. Для этих задач важна высокая детализация перевода мелких элементов и текста (до 4-5 пункта).
Производство картонной упаковки для косметики и парфюмерии предъявляет самые высокие требования к эстетике. Здесь используется фольга с особыми пигментами (голограмма, цветное золото, матовое серебро). Бренды люкс-сегмента требуют абсолютной однородности цвета от партии к партии. Заводы-производители холодной фольги для трафаретной печати, работающие в этом сегменте, используют спектрофотометры для контроля цветового тона с точностью Delta E < 1.0. В портфолио ведущих производителей, таких как ООО «Калефу Вэньчжоу Упаковочные Материалы», представлены премиальные решения марок Chromashift, Thintec, Opacus и Fluoroshine, ориентированные именно на высокие эстетические требования люксового сегмента.
Интересным направлением является защита продукции от подделок. Специальные фольги с микротекстом, скрытыми изображениями или изменяющимся цветом угла наблюдения интегрируются в процесс печати этикеток для алкоголя, лекарств и табака. Производство такой фольги требует лицензий и строгого контроля доступа к технологиям. Сотрудничество с такими заводами подразумевает подписание соглашений о неразглашении (NDA) и строгий учет расхода материала. Компания ООО «Калефу Вэньчжоу Упаковочные Материалы» предлагает комплексные решения для защиты от контрафакта, включая флуоресцентные защитные нити и умные QR-коды, помогая брендам не только украшать упаковку, но и повышать её потребительскую ценность и безопасность.
Как начать сотрудничество с надежным заводом: пошаговый план
- Аудит потребностей. Четко определите параметры: тип запечатываемого материала (бумага, картон, пленка), требуемая скорость печати, необходимый оттенок и финишные эффекты (лак, высечка). Подготовьте список вопросов для поставщика, включая запрос на сертификаты и референс-лист клиентов в вашем регионе.
- Поиск и верификация. Используйте профессиональные каталоги, отраслевые выставки (например, All4Pack, LabelExpo) и рекомендации коллег. Проверьте завод через базы данных юридических лиц, запросите видео тур по производству. Избегайте посредников, скрывающих реальное местонахождение фабрики.
- Запрос образцов и тестирование. Закажите тестовые рулоны у 2-3 финалистов. Проведите сравнительные тесты на своем оборудовании в боевых условиях. Оцените не только качество перевода, но и удобство работы (частота обрывов, чистота валов).
- Переговоры по условиям. Обсудите цену, условия оплаты, сроки поставки и, что важно, процедуру действий при рекламации. Убедитесь, что в контракте прописаны гарантии качества и ответственность поставщика за брак, вызванный дефектами материала.
- Пилотный заказ. Разместите первый коммерческий заказ небольшим объемом. Мониторьте каждую стадию: производство, отгрузку, таможенную очистку, складское хранение. Соберите обратную связь от операторов машин и технологов.
Следование этому плану минимизирует риски и позволит выстроить партнерские отношения с производителем, который станет стратегическим активом вашего бизнеса. Помните, что хороший поставщик заинтересован в вашем успехе так же, как и вы, ведь довольный клиент возвращается снова и снова.
Часто задаваемые вопросы
В чем главное отличие холодной фольги от горячей?
Главное отличие заключается в технологии переноса и скорости процесса. Холодная фольга переносится с помощью УФ-клея, который наносится печатной секцией (трафаретной или флексо), и отверждается мгновенно под УФ-лампой. Это позволяет интегрировать процесс в поточную линию печати без остановки, достигая скоростей до 150-200 метров в минуту. Горячее тиснение требует нагрева штампа и давления, что ограничивает скорость (обычно до 50-80 м/мин) и требует изготовления дорогостоящих клише. Холодный метод экономически выгоднее для длинных тиражей и позволяет делать полноформатное тиснение, тогда как горячий метод дает более глубокий рельеф и лучше работает на текстурных материалах.
Какова минимальная партия для заказа у завода-производителя?
Минимальная партия (MOQ) зависит от политики конкретного завода и типа продукции. Для стандартных серебряных и золотых фольг большинство крупных заводов готовы отгрузить от 300 до 500 кг (примерно 10-15 рулонов стандартной ширины). Для специальных эффектов (голограмма, цветная фольга) или кастомизированных клеев MOQ может быть выше — от 1000 кг, так как требуется настройка производственной линии. Некоторые дистрибьюторы предлагают покупку от 1 рулона, но цена за единицу будет существенно выше оптовой. Всегда уточняйте возможность смешанной загрузки паллеты разными типами фольги для снижения порога входа.
Совместима ли холодная фольга с водорастворимыми лаками?
Да, совместима, но с оговорками. Стандартная холодная фольга рассчитана на работу с УФ-отверждаемыми клеями и лаками. Для работы с водорастворимыми системами требуются специальные серии фольги с модифицированным клеевым слоем, способным взаимодействовать с водой или спиртом. Обычная УФ-фольга на водном лаке держаться не будет. Кроме того, при лакировании поверх фольги водным лаком важно убедиться, что лак не содержит компонентов, разъедающих металлический слой. Рекомендуется проводить тесты на адгезию лака к фольге перед запуском тиража.
Что делать, если фольга не переводится на определенных участках?
Если фольга не переводится, причина чаще всего кроется в недостаточной энергии УФ-излучения для полимеризации клея или в неправильном давлении прижимного вала. Проверьте мощность УФ-ламп (они могли выработать ресурс) и чистоту отражателей. Убедитесь, что слой клея нанесен равномерно и соответствует растру изображения. Иногда проблема в самой бумаге: слишком пористая поверхность может впитывать клей быстрее, чем он успеет сработать. Попробуйте увеличить давление вала или снизить скорость машины. Если проблема сохраняется, свяжитесь с технологом завода для корректировки рекомендаций под ваш конкретный субстрат.
Можно ли перерабатывать упаковку с холодной фольгой?
Да, современная холодная фольга разработана с учетом требований экологии. Слой металла настолько тонок, а адгезия подобрана таким образом, что в процессе рециклинга бумаги (гидроразбиватель) фольга отделяется от волокон и удаляется вместе с другими легкими примесями. Многие заводы имеют сертификаты, подтверждающие пригодность их продукции для переработки в стандартных циклах бумажной промышленности. Тем не менее, для полной уверенности стоит запросить у поставщика заключение независимой лаборатории о перерабатываемости конкретной марки фольги в соответствии с местными стандартами утилизации.
Заключение
Выбор завода-производителя холодной фольги для трафаретной печати — это инвестиция в стабильность вашего производства и качество конечного продукта. Рынок предлагает множество вариантов, но лишь единицы способны гарантировать стабильность параметров от партии к партии и предоставить полноценную техническую поддержку. Не гонитесь за самой низкой ценой, анализируйте совокупную стоимость владения материалом, учитывая процент брака и производительность оборудования. Внедряйте практику обязательного тестирования новых материалов и выстраивайте прозрачные отношения с поставщиками.
Мы рекомендуем начать с запроса образцов у проверенных партнеров, имеющих опыт работы на вашем рынке и полный пакет разрешительной документации. Правильно подобранная фольга раскроет потенциал вашего печатного оборудования и позволит реализовывать самые смелые дизайнерские идеи без компромиссов в качестве. Если вы ищете надежного партнера для поставок материалов высокого качества, обладающего собственными производственными базами и широкой линейкой инновационных продуктов, свяжитесь с нами сегодня для получения консультации и персонального коммерческого предложения. Наши эксперты помогут подобрать оптимальное решение под ваши задачи и бюджет, обеспечив технологическое превосходство вашей продукции.