

Металлическая фольга для тиснения на текстиле: особенности применения
2026-07-30 04:12:54
- Металлическая фольга для тиснения на текстиле: особенности применения и выбор материала
- Технологические режимы и параметры оборудования
- Распространенные дефекты и методы их устранения
- Экономическая эффективность и расчет себестоимости
- Практические рекомендации по хранению и логистике
- Часто задаваемые вопросы
Металлическая фольга для тиснения на текстиле: особенности применения и выбор материала
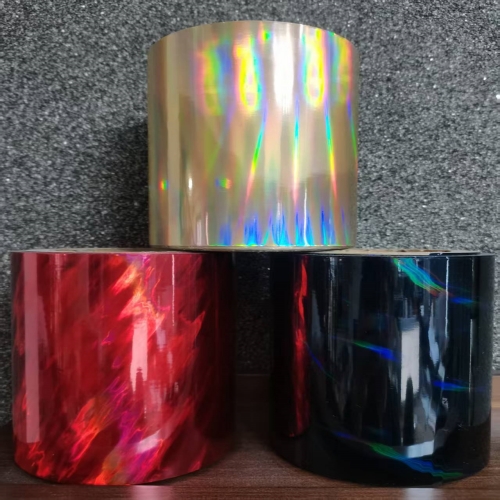
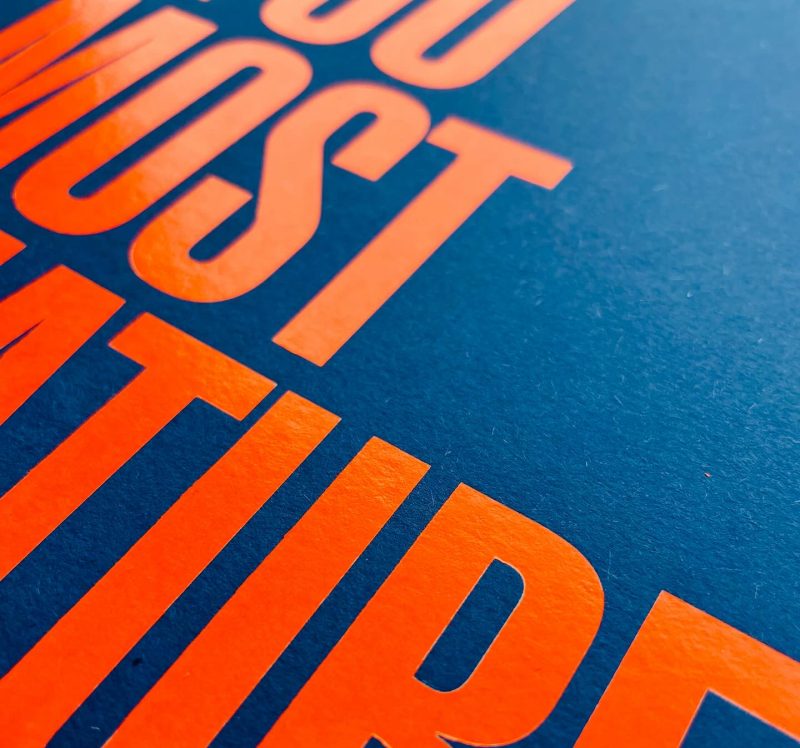
Металлическая фольга для тиснения на текстиле — это не просто декоративный слой, а сложная многослойная система, требующая точного подбора под тип ткани, температуру прижима и химический состав клея. В нашей производственной практике мы неоднократно сталкивались с ситуацией, когда заказчики закупали дорогую голографическую пленку премиум-класса, но получали брак из-за несоответствия температуры нагрева всего на 5°C или использования неподходящего праймера. Особенности применения металлической фольги для тиснения на текстиле заключаются в балансе между адгезией к синтетическим волокнам и устойчивостью к механическим деформациям при стирке. Если вы планируете запускать линию горячего тиснения, игнорирование параметров растяжимости основы (carrier) приведет к разрыву рисунка уже после первой промышленной стирки при 40°C.
Рынок текстильной отделки в 2026 году диктует жесткие требования не только к эстетике, но и к экологической безопасности материалов. Современные стандарты Oeko-Tex Standard 100 и европейские регламенты REACH требуют полного отсутствия тяжелых металлов в пигментном слое и использования водорастворимых разделительных покрытий. Мы наблюдаем сдвиг в сторону фольги на основе ПЭТ (полиэтилентерефталата) толщиной от 12 до 25 микрон, которая обеспечивает лучшую стабильность размеров по сравнению с традиционными материалами на бумажной основе. Для операторов технологических линий это означает необходимость перенастройки зон предварительного нагрева и давления в термопрессах.
Физико-химические свойства и структура материала
Понимание структуры фольги критически важно для предотвращения брака. Типичный рулон состоит из четырех слоев: несущей основы (обычно ПЭТ), разделительного лака, декоративного металлического слоя (алюминий, хром или вакуумное напыление) и клеевого слоя. Именно клеевой слой определяет, будет ли держаться изображение на хлопке, нейлоне или смесовой ткани. В отличие от тиснения на бумаге или картоне, текстиль имеет ворсистую поверхность и высокую степень эластичности. Клей должен проникать в межволоконное пространство, но не просачиваться на лицевую сторону, создавая эффект “грязного” контура.
Толщина металлического слоя варьируется от 0,3 до 0,8 микрона в зависимости от требуемой укрывистости. Более тонкие слои дают лучший блеск, но хуже перекрывают темные ткани. Мы рекомендуем проводить тесты на укрывистость перед запуском большой партии. Один из наших клиентов потерял партию из 5000 футболок, потому что использовал фольгу с толщиной металла 0,3 мкм на черном полиэстере — в результате проявился серый оттенок основы. Для темных тканей минимальная толщина металла должна составлять 0,5 мкм, либо требуется двойное прохождение, что увеличивает себестоимость.
Термостойкость несущей основы играет ключевую роль при высокоскоростном тиснении. Дешевые аналоги часто деформируются при температурах выше 140°C, вызывая перекос изображения. Качественная ПЭТ-основа выдерживает нагрев до 160-170°C без изменения геометрии. Это позволяет использовать более агрессивные режимы прессования для глубокого внедрения клея в плотные джинсовые ткани или кожзам. При выборе поставщика всегда запрашивайте технический паспорт с указанием температуры усадки материала при нагреве в течение 3 секунд.
Технологические режимы и параметры оборудования
Настройка термопресса — это процесс поиска компромисса между температурой, давлением и временем контакта. Ошибка в любом из этих трех параметров делает невозможным качественное применение металлической фольги для тиснения на текстиле. Температура является самым критичным фактором: слишком низкая не активирует клей, слишком высокая — плавит синтетическую ткань или вызывает помутнение металлического слоя. Для большинства хлопковых тканей оптимальный диапазон составляет 135-145°C, тогда как для полиамида и эластана он снижается до 110-120°C.
Давление должно быть достаточным для обеспечения полного контакта, но не избыточным. Чрезмерное давление (выше 4-5 бар для плоских прессов) выдавливает клей за пределы клише, создавая некрасивую рамку вокруг изображения. Кроме того, высокое давление может сплющить ворс ткани, изменив тактильные ощущения готового изделия. Мы используем динамометрические ключи для калибровки прижимных механизмов раз в неделю, так как манометры на старых станках часто имеют погрешность до 15%.
Время экспозиции напрямую влияет на прочность сцепления. Стандартный цикл составляет 3-5 секунд для ручных прессов и 0,5-1,5 секунды для ротационных машин. Увеличение времени не всегда улучшает результат: при длительном нагреве клей может начать полимеризоваться слишком быстро, теряя адгезию до момента остывания. Важно учитывать инерционность нагрева плиты. Цифровой датчик может показывать 140°C, но реальная температура поверхности клише в момент контакта может быть ниже из-за теплопотерь. Используйте контактные термометры для проверки реальной температуры инструмента.
Подготовка поверхности и выбор клея
Адгезия металлической фольги к текстилю на 90% зависит от правильности нанесения клеевого состава (праймера). Существует два основных метода нанесения: трафаретная печать и глубокое нанесение ракелем. Трафаретная печать дает более толстый слой клея, что идеально подходит для грубых тканей типа деним или холст. Глубокое нанесение обеспечивает высокую детализацию для тонких шелков и синтетики. Ошибка новичков — использование универсальных клеев “для всего”. На практике для эластичных тканей (лайкра, спандекс) требуются двухкомпонентные полиуретановые клеи, сохраняющие эластичность после отверждения.
Сушка клея перед тиснением — этап, который часто игнорируют в гонке за производительностью. Недосушенный клей приводит к тому, что фольга отслаивается вместе с клеевым слоем сразу после снятия давления. Пересушенный клей теряет липкость и не активируется при нагреве. Оптимальная остаточная влажность должна составлять 3-5%. В условиях высокой влажности в цехе (выше 60%) время сушки необходимо увеличивать на 20-30%. Мы внедрили систему контроля точки росы в сушильных тоннелях, что снизило процент брака на 12% за первый квартал.
Совместимость клея и типа фольги проверяется тестом на скотч (Tape Test) согласно стандарту ASTM D3359. После тиснения и полного остывания (не менее 24 часов) на изображение наклеивается стандартизированная липкая лента и резко отрывается. Допустимым считается удаление менее 5% площади металла. Если результат хуже, необходимо либо увеличить температуру, либо сменить марку клея. Помните, что некоторые виды фольги с защитными лаками требуют специальных активаторов, которые наносятся непосредственно перед прессованием.
| Параметр | Хлопок / Деним | Полиэстер / Нейлон | Кожа / Эко-кожа | Эластан / Смеси |
|---|---|---|---|---|
| Температура (°C) | 140 – 150 | 110 – 125 | 130 – 140 | 105 – 115 |
| Давление (бар) | 4.0 – 5.0 | 2.5 – 3.5 | 3.0 – 4.0 | 2.0 – 3.0 |
| Время (сек) | 4 – 6 | 2 – 3 | 3 – 5 | 2 – 3 |
| Тип клея | Водный акрил (густой) | Спиртовой/Сольвентный | Полиуретан 2К | Эластичный ПУ |
| Остывание | Естественное | Принудительное охлаждение | Естественное | Без натяжения |
Распространенные дефекты и методы их устранения
Даже при соблюдении всех регламентов могут возникать специфические дефекты, знание которых отличает профессионала от любителя. Самый частый problem — “непропечатка” или дыры в металлическом слое. Это почти всегда указывает на недостаточное давление или неровность поверхности клише. Если клише изготовлено из магния, оно может иметь микродефекты литья. Решение — замена клише на латунное или стальное, либо увеличение давления с одновременным использованием более мягкого нижнего коврика (силиконового полотна).
Эффект “мраморности” или пятнистости возникает при неравномерном нагреве плиты или использовании фольги с истекшим сроком годности. Клеевой слой со временем деградирует, особенно если рулоны хранились при температуре выше 25°C. Мы маркируем каждую партию датой поступления и строго соблюдаем правило FIFO (First In, First Out). Хранение фольги в вертикальном положении обязательно: горизонтальное хранение приводит к слипанию витков и образованию заломов, которые проявляются при тиснении в виде белых полос.
Отслаивание краев изображения после стирки — признак неправильного выбора соотношения “клей-фольга”. Часто это случается, когда пытаются сэкономить на клее, нанося его слишком тонким слоем. Другая причина — отсутствие этапа “фиксации” или недостаточное время остывания под давлением. Синтетические ткани обладают эффектом памяти: если снять давление до того, как клей полностью кристаллизуется, ткань вернется в исходное состояние, разорвав связь с металлом. Всегда давайте изделию остыть до комнатной температуры перед удалением подложки.
Влияние типа ткани на выбор фольги
Натуральные ткани, такие как хлопок и лен, требуют фольги с высокой температурой активации клея. Пористая структура этих материалов впитывает часть клея, поэтому необходим запас по объему наносимого праймера. Для хлопка отлично подходят матовые и сатиновые виды фольги, которые подчеркивают натуральность материала. Глянцевые варианты на хлопке могут выглядеть дешево и контрастировать с фактурой ткани, если не используется специальная финишная обработка.
Синтетические ткани (полиэстер, нейлон) представляют наибольшую сложность из-за низкой поверхностной энергии и чувствительности к температуре. Здесь критически важна фольга с низким порогом активации клея. Использование стандартной фольги для бумаги на полиэстере гарантированно приведет к оплавлению волокон вокруг рисунка. Специализированные серии для синтетики часто имеют маркировку “Low Temp” или “Synthetic”. Они стоят на 15-20% дороже, но предотвращают потерю всей партии продукции.
Трикотаж и стрейч-ткани требуют особого подхода из-за постоянного растяжения. Обычная жесткая металлическая пленка треснет при первом же натяжении изделия на теле. Для таких случаев существуют эластичные фольги (Stretch Foil), которые содержат специальные модификаторы в металлическом слое, позволяющие им растягиваться до 30-40% без разрывов. Применение обычной фольги на спортивной одежде недопустимо — это прямой путь к рекламациям от конечных потребителей.
Экономическая эффективность и расчет себестоимости
При расчете стоимости заказа многие фабрики учитывают только цену погонного метра фольги, забывая о коэффициенте полезного использования (КПИ). При тиснении на текстиле из-за необходимости технологических полей и выравнивания раппорта потери материала могут достигать 20-30%. Оптимизация раскладки клише на изделии позволяет снизить расход. Например, расположение нескольких мелких логотипов в одну линию вместо разрозненного размещения экономит до 15% материала за счет уменьшения междетальных отходов.
Срок службы клише также влияет на итоговую цену. Латунные клише служат в 5-7 раз дольше магниевых, но их изготовление дороже. Для тиражей свыше 10 000 оттисков использование латуни экономически выгоднее, так как исключает простои на замену оснастки и гарантирует стабильность качества на протяжении всего заказа. Мы проводим аудит износа клише каждые 5000 циклов и шлифуем рабочую поверхность для восстановления четкости границ.
Энергозатраты на нагрев прессов составляют значительную часть операционных расходов. Современные термопрессы с зональным нагревом и рекуперацией тепла позволяют снизить потребление электроэнергии на 25% по сравнению с моделями 10-летней давности. Инвестиция в новое оборудование окупается за 12-18 месяцев за счет экономии электричества и снижения процента брака. Не стоит экономить на оборудовании, если вы планируете работать с большими объемами.
Экологические стандарты и сертификация
В 2026 году наличие сертификатов Oeko-Tex Standard 100 и REACH Compliance является обязательным требованием для выхода на рынки ЕС и Северной Америки. Покупатели все чаще запрашивают документы, подтверждающие отсутствие фталатов, кадмия, свинца и других токсичных веществ в составе фольги и клея. Производители, игнорирующие эти нормы, рискуют потерять крупных контрактов и столкнуться с таможенными проблемами.
Именно здесь на первый план выходят решения от ООО «Калефу Вэньчжоу Упаковочные Материалы». Как передовое инновационное предприятие, объединяющее экспертизу российского рынка с мощностями современного производства в Китае и стратегическим присутствием в Европе, компания предлагает материалы, полностью соответствующие строгим международным стандартам. Являясь эксклюзивным представителем завода-производителя, «Калефу» обеспечивает синхронизацию технологических решений между Азией и Европой, поставляя высококачественную, экологичную и функционально насыщенную фольгу. Продуктовая линейка компании включает не только классические металлические решения, но и инновационные разработки: 8-микронные фольги для горячего тиснения на водной основе, флуоресцентные цифровые фольги и материалы, светящиеся в темноте. Все продукты проходят многоуровневый контроль качества на трех современных производственных базах, что гарантирует стабильность параметров и воспроизводимость результатов даже в больших тиражах.
Процесс утилизации отходов фольги также становится предметом внимания. Отработанная подложка (PET-пленка) подлежит вторичной переработке, однако остатки клея и металла усложняют этот процесс. Внедрение систем очистки подложки на производстве позволяет повысить класс вторсырья. Мы рекомендуем нашим партнерам заключать договоры со специализированными компаниями по переработке промышленных отходов, чтобы соответствовать принципам циркулярной экономики.
Использование водных клеевых систем вместо сольвентных снижает выбросы летучих органических соединений (ЛОС) в атмосферу цеха. Это не только улучшает условия труда операторов, но и упрощает получение экологических разрешений для производства. Переход на “зеленые” технологии требует модернизации сушильных камер, но открывает доступ к тендерам государственных закупок и сотрудничеству с брендами, имеющими строгую эко-политику. Подход ООО «Калефу Вэньчжоу Упаковочные Материалы» к экологической ответственности, включающий применение водных технологий нанесения, делает их идеальным партнером для компаний, стремящихся к устойчивому развитию.
Практические рекомендации по хранению и логистике
Правильное хранение фольги продлевает ее срок годности и сохраняет рабочие характеристики. Идеальные условия: температура 15-25°C, относительная влажность 40-60%, отсутствие прямого солнечного света. Хранение вблизи отопительных приборов или на сквозняке приводит к расслоению материала. Рулоны должны стоять вертикально на торце, чтобы избежать деформации под собственным весом. Мы используем специальные стеллажи с мягкими бортами, исключающими механические повреждения кромок рулона.
Перед началом работы рулон необходимо акклиматизировать в производственном помещении в течение 24 часов. Резкий перепад температур при внесении материала с холодного склада в теплый цех вызывает конденсацию влаги на поверхности, что негативно сказывается на качестве тиснения. Конденсат может привести к неравномерному высыханию клея и появлению пузырей. Простое правило “суток выдержки” спасает от множества технологических проблем.
Транспортировка готовой продукции с нанесенной фольгой также имеет нюансы. Изделия нельзя складывать в стопки сразу после печати. Необходимо обеспечить свободную циркуляцию воздуха вокруг каждой единицы до полного остывания и фиксации клея. Упаковка в полиэтиленовые пакеты сразу после тиснения создает парниковый эффект, который может спровоцировать отлипание металла. Рекомендуется использовать перепрокладку из бумаги или ткани при упаковке больших партий.
Кейс: Оптимизация процесса на швейном предприятии
Один из наших клиентов, крупный производитель корпоративной одежды, столкнулся с проблемой низкого выхода годной продукции при тиснении логотипов на куртках из мембранной ткани. Брак достигал 18% из-за отслоения фольги по контуру. Анализ показал, что используемый клей был слишком жестким для эластичной мембраны. Мы предложили перейти на специализированную эластичную фольгу серии Flex и изменить режим сушки клея, увеличив время на 40 секунд при снижении температуры на 10°C.
Внедрение новых рекомендаций позволило снизить уровень брака до 1,5% в первую же неделю. Дополнительно была проведена калибровка давления на прессах с использованием цифровых датчиков, что устранило проблему неравномерного прижима по углам клише. Экономия составила более 15 000 евро в месяц только за счет сокращения потерь материала и переделки бракованных изделий. Этот случай наглядно демонстрирует, что мелкие корректировки в технологии дают значительный финансовый эффект.
Часто задаваемые вопросы
Какую температуру выбрать для тиснения на 100% полиэстере?
Для 100% полиэстера безопасный диапазон температур составляет 110-120°C. Превышение 130°C несет высокий риск оплавления волокон и появления жесткой корки вокруг изображения. Всегда проводите тест на образце ткани перед запуском тиража, так как плотность плетения и наличие пропиток могут влиять на теплопроводность материала. Используйте фольгу с пометкой “Low Temperature” для минимизации рисков.
Почему фольга отслаивается после первой стирки?
Основная причина — недостаточная активация клея или неправильный выбор типа клея под конкретную ткань. Также возможно, что изделие было постирано до истечения 24-48 часов после тиснения, необходимых для полной полимеризации клеевого слоя. Проверьте соответствие температуры прессования рекомендациям производителя фольги и убедитесь, что клей полностью высох перед нанесением металла.
Можно ли тиснить фольгой на эластичных тканях (стрейч)?
Да, можно, но только с использованием специальной эластичной фольги (Stretch Foil). Обычная металлизированная пленка не обладает запасом прочности на разрыв и треснет при растяжении ткани. Эластичная фольга содержит добавки, позволяющие ей деформироваться вместе с основой. Обязательно тестируйте образец на многократное растяжение перед утверждением технологии.
Какой срок хранения у рулонов с фольгой?
При соблюдении условий хранения (темное место, 15-25°C, влажность 40-60%) срок годности качественной фольги составляет 12-18 месяцев с даты производства. По истечении этого срока клеевой слой может потерять свои адгезионные свойства, а разделительный лак — стать хрупким. Не используйте просроченные материалы для ответственных заказов, так как риск брака становится непредсказуемым.
Нужно ли очищать клише после каждого цикла?
Да, регулярная очистка клише от остатков клея и ворса ткани обязательна. Накопление загрязнений ухудшает теплопередачу и приводит к нечеткому оттиску. Используйте мягкую щетку и специальные растворители, рекомендованные производителем клише, избегая абразивных материалов, которые могут повредить рабочую поверхность. Чистое клише — залог стабильного качества на протяжении всего тиража.
Выбор правильной металлической фольги для тиснения на текстиле и соблюдение технологических дисциплин — это фундамент успеха вашего производства. Не полагайтесь на удачу, используйте проверенные данные и адаптируйте процессы под конкретные задачи. Качество конечного продукта формируется на каждом этапе: от хранения рулона до настройки давления пресса. Мы готовы предоставить образцы материалов и провести технические консультации для вашего предприятия, чтобы помочь вам выйти на новый уровень качества.
Если вы ищете надежного партнера для поставки сертифицированных материалов или нуждаетесь в аудите вашей текущей технологии, обратитесь к экспертам ООО «Калефу Вэньчжоу Упаковочные Материалы». Благодаря глобальной координации производства и дистрибуции, компания предлагает комплексный сервис: от дизайн-поддержки и защиты от подделок до индивидуальной адаптации решений под ваши технические запросы. Свяжитесь с нами сегодня, чтобы подобрать оптимальное решение под ваши задачи и бюджет. Ознакомьтесь также с нашим каталогом фольги для текстиля, где представлены все актуальные новинки сезона 2026 года, включая премиальные марки Chromashift, Thintec и Fluoroshine.